Pwyntiau Technegol Allweddol Offer Mowldio Modurol GMT
Sep 09, 2026
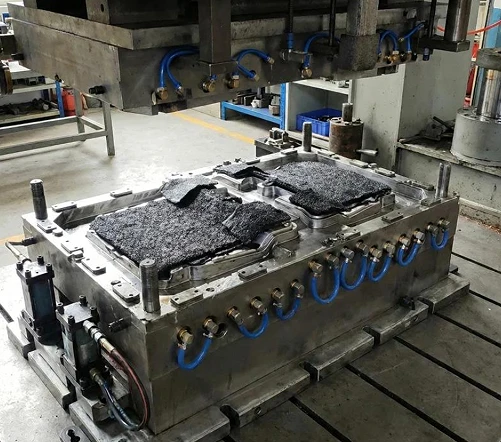
Mae mat ffibr gwydr thermoplastig GMT-cyfansoddion wedi'u hatgyfnerthu, gyda'u manteision eithriadol o ysgafn, ymwrthedd effaith, a'r gallu i'w hailgylchu, wedi'u cymhwyso'n eang mewn cydrannau strwythurol mawr ar gyfer cerbydau ynni newydd, megis tariannau batri, amddiffynwyr isgorff, a modiwlau pen blaen. Yn wahanol i'r broses fowldio cywasgu thermoset SMC traddodiadol, mae mowldio GMT yn defnyddio llwybr proses sy'n cynnwys rhaggynhesu'r deunydd dalennau yn allanol ac oeri llwydni ar gyfer siapio, sy'n gosod gofynion arbennig ar anhyblygedd offer, systemau rheoli tymheredd, strwythurau cneifio, a chydnawsedd awtomeiddio. Mae'r papur hwn yn canolbwyntio ar gydrannau GMT modurol mawr ac yn cyflwyno dyluniad strwythurol offer mowldio thermoplastig, pwyntiau allweddol rheoli tymheredd, materion cyffredin, ac atebion optimeiddio prosesau cyfatebol.
I. Strwythur cyffredinol y gosodiad gwaith (rhannau modurol mawr)
1. Corff ffrâm ffurfwaith
Deunydd: P20 / 718H dur caled gyda chaledwch HRC30 - 36. Asennau atgyfnerthu ffrâm a chefn trwchus i wrthsefyll 10 - 20 MPa pwysedd uchel ac atal -fowldiau mawr rhag anffurfio oherwydd pwysau.
Mae wyneb ceudod yr Wyddgrug wedi'i sgleinio â Ra0.8 - 1.6 μm; ongl drafft yn 3 gradd - 5 gradd i atal crafiadau wyneb yn ystod dymchwel rhannau mawr; pinnau canllaw manwl gywir a llewys canllaw + pinnau lleoli i reoli'r bwlch cau ac atal fflach.
Ymyl cneifio: Strwythur ymyl cneifio fertigol ymestynadwy, cneifio uniongyrchol y tu mewn i'r mowld, gan leihau'r broses docio ddilynol a rheoli trwch y fflach.
· System alldafliad: Alldafliad cydamserol aml-bwynt, sy'n atal ysfa yn ystod alldaflu-rhannau mawr; gellir ei integreiddio â gwacáu gwactod i wella ansawdd wyneb.
2. System rheoli thermol [Craidd offer GMT]
Y prif wahaniaeth rhwng GMT a SMC: mae mowldiau SMC yn cael eu gwresogi'n barhaus; Mae gosodiadau gwaith GMT ar gyfer oeri yn bennaf.
1. Cylched dŵr oeri twll uchel wedi'i rannu-llif dwfn-twll (hanfodol ar gyfer rhannau mawr)
Ar gyfer darnau mawr dros un metr o faint, gall y gwahaniaethau yn y gyfradd oeri mewn gwahanol drwch wal a safleoedd yr asennau achosi straen gweddilliol ac anffurfiad ysbeidiol yn hawdd; gan ddefnyddio rheolaeth tymheredd annibynnol rhanedig, gellir gwneud meysydd allweddol i berfformio oeri cydffurfiol, cyflawni afradu gwres cytbwys, a sicrhau sefydlogrwydd dimensiwn.
1. Gwresogi ategol lleol: Gellir ffurfweddu tiwbiau gwresogi trydan yn yr ardal gosod rhan fewnosodedig a'r ardaloedd asennau trwchus er mwyn osgoi oeri cynamserol a phrinder deunydd.
Tymheredd gweithio'r Wyddgrug: 60 - 90 gradd ; Cynhesu y tu allan i'r ffwrnais deunydd dalen: 170 - 190 gradd, gwahardd yn llym fod yn fwy na 230 gradd, er mwyn atal diraddio'r matrics PP.
3. rhyngwyneb addasu awtomataidd
· Rhyngwyneb trin deunydd wedi'i gadw ar gyfer y blociau terfyn lleoli mecanyddol llaw a dalennau;
· Cylched olew a chylched aer integredig; gydnaws â thunelledd y wasg hydrolig: 1600 - 4000t wasg hydrolig fawr.
II. Nodweddion Allweddol Cydrannau ac Offer GMT Modurol Nodweddiadol
|
rhannau GMT |
Pwyntiau allweddol dylunio dillad gwaith |
|
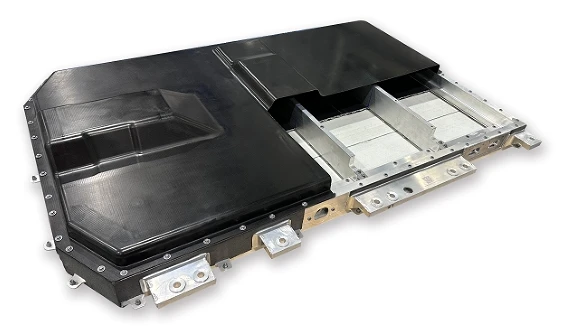
Gorchudd amddiffynnol pecyn batri |
Plât fflat arwynebedd mawr + asennau atgyfnerthu trwchus; oeri parth; ffrâm llwydni anhyblygedd uchel; allwthiadau lluosog ar gyfer gosod; yn-trimio llwydni |
|
Plât gard underbody |
Cymhareb agwedd uchel, wal denau; rheoli warping; gwacáu gwactod; fflans isel |
|
Braced modiwl diwedd-blaced blaen |
Rhannau planedig lluosog; concavities a convexities cymhleth; rheoli llif deunydd, amddiffyn ffibrau rhag cneifio gormodol |
|
pelydr gwrth-wrthdrawiad |
Cydrannau adeileddol -adran drwchus; Cadw pwysau digonol; Oeri cytbwys i sicrhau perfformiad effaith |
III. Gwahaniaethau Allweddol rhwng Offer GMT ac Offer SMC
|
prosiect |
Offer GMT thermoplastig |
Offer SMC thermosetting |
|
Egwyddor mowldio |
Mae'r deunydd dalen wedi'i gynhesu ymlaen llaw y tu allan i'r ffwrnais, ac mae'r mowld yn oeri ac yn cadarnhau (newid cyfnod corfforol) |
Mae'r mowld yn cael ei gynhesu'n barhaus, ac mae'r resin yn cael ei halltu'n gemegol a'i drawsgysylltu. |
|
system rheoli tymheredd |
Gan ddefnyddio oeri parth yn bennaf |
Gwresogi parhaus (olew poeth / gwresogi trydan) |
|
cylch mowldio |
45-90 s |
3-6 mun |
|
ailgylchu deunyddiau |
Gellir malu'r cydrannau a'u hailddefnyddio. |
anailgylchadwy |
|
Risg o fethiant |
Blinder beiciau oer a phoeth, rhwystr yn y dyfrffordd, traul ymyl llafn |
Cyrydiad ocsidiad tymheredd uchel |
IV. Methiannau Cyffredin Offer GMT ar Raddfa Fawr a Mesurau Osgoi Dyluniad
Rhan warping, gwyriad dimensiwn:Y gwraidd yw oeri anwastad; atebion: oeri wedi'i rannu, sianeli dŵr siâp, optimeiddio gwahaniaeth trwch wal, lwfans rhesymol ar gyfer crebachu.
Anhwylder mewn llif ffibr a chryfder lleol annigonol:Cyfyngu ar leoliad deunydd crai; Rheolaeth segmentiedig ar gyflymder cau llwydni i atal ffibrau rhag cael eu golchi i ffwrdd yn ddifrifol a'u dadleoli.
Gormod o ymyl hedfan:Gwella anhyblygedd y ffrâm llwydni; gwella cywirdeb lleoli y colofnau canllaw; gwneud y gorau o fwlch y llafnau cneifio
.Mae ymyl miniog yn gwisgo i lawr yn gyflym:Caledu quenching lleol o flaen y gad.
Demold anffurfiannau:Perfformio allwthiadau cydamserol lluosog a gosod ongl drafft priodol ar gyfer y llwydni.
V. Llif Proses Mowldio GMT Cwblhau
Torri deunydd taflen GMT → Cynhesu mewn popty aer poeth ar 170 - 190 gradd → Llaw awtomatig yn bwydo'r deunydd yn gyflym i geudod y workpiece → Cau cyflym y wasg hydrolig → Uchel - dal pwysau (10 - 20 MPa) → Oeri a siapio y tu mewn i'r mowld → Cneifio mewnol a thocio → Alldafliad cydamserol → Dileu'r rhan nesaf a mynd i mewn i'r cylch.