


Atebion Mowldio Chwistrellu Ar Gyfer Rhannau Modurol
Aug 05, 2026
Atebion ar gyfer Dents Arwyneb (Marciau Sinc / Iselder) mewn Rhannau Modurol wedi'u Mowldio â Chwistrellu
Mae gan chwistrelliad modurol-rhannau wedi'u mowldio ofynion llym ar gyfer ansawdd wyneb a sefydlogrwydd dimensiwn, yn enwedig ar gyfer cydrannau arwyneb A{- tu allan a thu mewn. Yn ystod y cynhyrchiad, mae marciau sinc arwyneb (diffygion crebachu) yn digwydd yn aml, wedi'u crynhoi'n nodweddiadol mewn mannau fel asennau, pennau sgriw, ac allwthiadau sydd wedi'u tewhau'n lleol. Mae'r diffygion hyn nid yn unig yn effeithio ar yr edrychiad gweledol ond, mewn achosion difrifol, gallant arwain at ffit cydosod gwael, diffygion paent gorliwiedig, ac yn y pen draw arwain at wrthod cynnyrch. Mae achos sylfaenol marciau sinc yn gorwedd mewn crebachu anwastad rhwng rhanbarthau trwchus a denau yn ystod y cyfnod oeri toddi, lle mae crebachiad parhaus mewn adrannau mwy trwchus yn tynnu ar yr haen wyneb, gan greu pantiau. Mae'r ffactorau sy'n cyfrannu at y diffyg hwn yn cynnwys dylunio cynnyrch, adeiladu llwydni, proses mowldio chwistrellu, a deunyddiau crai. Dylai gwelliant ddilyn dull systematig-addasu paramedrau'r broses yn gyntaf, yna addasu'r mowld, ac yn olaf optimeiddio strwythur y cynnyrch, gan symud ymlaen o atebion haws i anoddach. Isod mae adolygiad cynhwysfawr o fesurau unioni.

Blwch Storio Plastig ABS + PC
I. Addasu Proses Mowldio Chwistrellu
1. Cynnal a Chadw Pwysau
Cynyddu'r pwysau dal:Yn ystod y cam pwysau dal, mae deunydd yn cael ei ychwanegu'n barhaus at y ceudod i wrthweithio crebachu. Ar gyfer rhannau modurol, argymhellir dibynnu'n bennaf ar bwysau dal yn hytrach nag ar bwysau chwistrellu yn unig.
Ymestyn yr amser pwysau dal: Mae'n aneffeithiol rhoi pwysau nes bod y giât yn rhewi ac yn cael ei selio'n llwyr.
Cadw pwysau segmentiedig:Cam cyntaf{0}}llenwi gwasgedd uchel, ail{2}}pwysau isel-i atal straen gormodol (i osgoi smotiau gwyn ac ystof yn y rhannau allanol).
Camsyniad: Yn syml, cynyddu'r pwysedd pigiad. Ar ôl i'r ceudod llwydni gael ei lenwi yn ystod y broses chwistrellu, mae'n anodd trosglwyddo'r pwysau i'r ardaloedd â waliau trwchus, ac mae'r gwelliant yn gyfyngedig.
2. rheoli tymheredd
Gostwng tymheredd y deunydd yn briodol: Ni ddylai'r tymheredd toddi fod yn rhy uchel gan y bydd yn cynyddu'r gyfradd crebachu; ni ddylai hefyd fod yn rhy isel i osgoi weldio gwael ac ergydion byr.
tymheredd marw
✅ Rhan ymddangosiad: cynyddwch y tymheredd llwydni ddigon, mae oeri'r arwyneb toddi yn dod yn arafach, sy'n fuddiol ar gyfer trosglwyddo pwysau ac yn lleihau crychau
⚠️ Os yw tymheredd y llwydni yn rhy uchel, bydd yn ymestyn y cyfnod oeri ac yn cynyddu cyfanswm y crebachu. Mae angen dod o hyd i'r pwynt cydbwysedd.
Lleihau tymheredd y ffroenell a'r system rhedwr poeth,Lleihau'r crebachu post{0}}brosesu a achosir gan ehangiad thermol parhaus y toddi.
3. Cyflymder a newid safleoedd
- Yn ystod y broses llenwi, lleihau'r cyflymder pigiad yn y cam diweddarach i atal rhewi cynamserol y rhan drwchus ac atal y toddi dan bwysau rhag mynd i mewn;
- Cwtogwch safle newid V/P a newidiwch i'r cyflwr dan bwysau cyn gynted â phosibl. Peidiwch ag aros nes bod y llenwad wedi'i gwblhau'n llwyr cyn newid.
4. amser oeri
Ymestyn yr amser oeri yn iawn i ganiatáu i'r rhan gadarnhau'n llawn cyn ei dynnu; os yw'r tynnu'n rhy gynnar, bydd y rhan plastig ar dymheredd uchel ac yn feddal, sy'n ei gwneud yn dueddol o grebachu ac iselder dilynol.
5. backpressure
Cynyddwch y pwysau cefn ychydig, gwnewch y toddi yn ddwysach, lleihau'r gwagleoedd mewnol, gwella ychydig ar y marciau crebachu. Fodd bynnag, ni ddylai fod yn rhy uchel oherwydd fel arall bydd y cynnydd tymheredd yn rhy fawr.
II. Optimeiddio Strwythur Giât, Rhedwr a'r Wyddgrug
Dylid gosod y giât mor agos â phosibl i'r pantBOSS Ar gyfer y colofnau a'r asennau trwchus, rhowch y glud gerllaw i sicrhau bod y pwysedd dal yn cyrraedd yr ardal drwchus â waliau yn uniongyrchol; bydd cymhwyso glud ar bellter hir yn arwain at golli pwysau sylweddol.
Cynyddu diamedr y giât / Lleihau amser rhewi'r giâtMae'r giât fach yn cadarnhau'n gyflym, gan ei gwneud hi'n amhosibl cynnal pwysau ar gyfer bwydo parhaus; ar gyfer rhannau modurol mawr, defnyddir gatiau siâp gwyntyll, gatiau tanddwr, a gatiau rhedwr poeth.
Optimeiddio'r system wacáuYn yr ardal furiog drwchus, bydd aer wedi'i ddal yn ffurfio pantiau a swigod; ar bennau'r stribedi atgyfnerthu ac yn yr adrannau trwchus, dylid darparu rhigolau awyru.
Optimeiddio system dŵr oeriMae'r ardal waliau trwchus yn cynyddu'r sianeli dŵr, gyda'r sianeli dŵr yn agos at y ceudod, gan leihau'r gwahaniaeth tymheredd rhwng yr ardaloedd trwchus a thenau ac osgoi gorgynhesu a chrebachu lleol; rhoddir blaenoriaeth i'r golofn BOSS ar gyfer prosesu dalen rwystro Dŵr, oeri ffynnon.
Osgoi cronni gwres lleolMae corneli miniog a rhannau trwchus y craidd llwydni yn dueddol o gronni gwres. Felly, mae angen defnyddio mewnosodiadau copr beryllium i gyflymu afradu gwres.
III. Dylunio Strwythur Cynnyrch
Yr achos mwyaf cyffredin o ddiffygion rhannau plastig modurol: newid sydyn mewn trwch wal.
1. Trwch wal unffurf, gyda'r gwahaniaeth mewn trwch wal a reolir i fod yn llai nag 20%;
2. Trwch yr asen Yn llai na neu'n hafal i 0.6 i 0.7 gwaith y prif drwch wal (yn fwy na'r pwynt hwn, mae cefn yr asen yn dueddol o iselder);
3. Colofn BOSS:
o Peidiwch â'i wneud yn golofn drwchus solet;
o Gwneud gwraidd y golofn yn gilfachog neu'n wag (dwyn cig);
o Cynyddu'r radiws yn y gwraidd a lleihau'r trwch lleol;
4. Mae allwthiadau trwchus, mannau trwchus yn dwyn deunydd yn uniongyrchol o'r cefn (gwag allan), gan ddileu cig trwchus wrth y gwraidd o'r ffynhonnell.
Profiad diwydiant: Ar gyfer ymddangosiad A rhannau, os oes asennau trwchus neu BOSS ar y cefn, mae dwyn cig yn unig yn anodd dileu marciau crebachu yn llwyr wrth addasu'r peiriant.
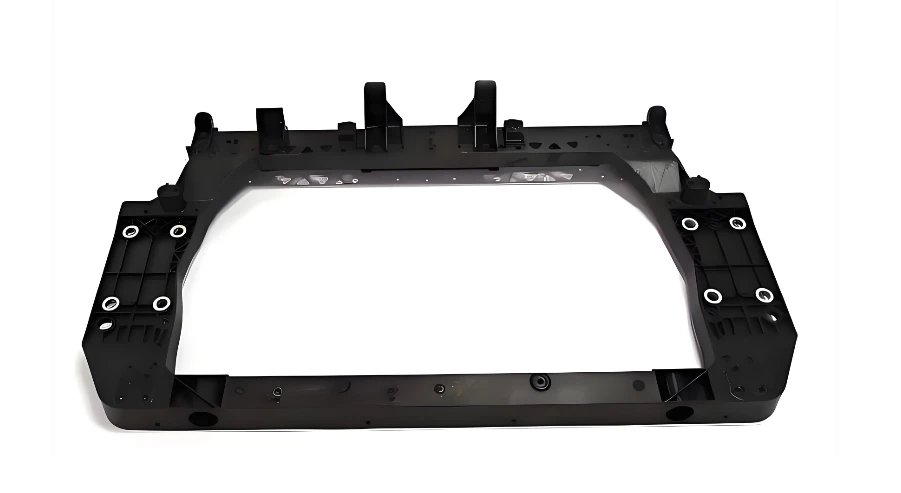
Ffrâm pen blaen modurol-
IV. Addasu Cyfeiriad Deunydd
1. O dan yr un amodau: Mae deunyddiau crisialog (PP, PA, POM) yn crebachu llawer mwy na deunyddiau nad ydynt yn grisialog (ABS, PC), ac maent yn fwy tueddol o gael eu mewnoli;
2. Gall ychwanegu ffibrau gwydr a llenwyr mwynau leihau'r gyfradd crebachu mowldio a lleddfu'r mewnoliad;
3. Dewis -gradd crebachu isel;
4. Mae gormod o gymhareb deunydd wedi'i ailgylchu yn arwain at amrywiadau mewn dwysedd toddi a marciau crebachu ansefydlog. Rheoli'r gymhareb asio yn llym.
V. Dilyniant Ymchwiliad Cyflym
Cadarnhewch a yw safle'r mewnoliad yn cyfateb i'r asennau cefn / colofnau / adrannau trwchus → Darganfyddwch a yw'n fewnoliad wal trwchus - nodweddiadol
Cynyddu'r amser pwysau dal a chodi'r pwysau dal ar gyfer profi (blaenoriaeth)
Cywir-tiwniwch dymheredd y llwydni a thymheredd y deunydd, gan wneud y gorau o'r pwynt switsio V/P
Gwiriwch a yw pellter a maint y giât yn ddigonol
Gwiriwch a yw'r gwacáu yn y safle trwchus yn wael
Os yw'r dulliau uchod yn aneffeithiol: Gwerthuswch addasiad llwydni (cynyddu maint y giât, ychwanegu oeri mewnosod) neu ddwyn cig cynnyrch
- Indentation (indentation): Mae'r wyneb yn ceugrwm i mewn, heb dyllau, ar ochr allanol y rhan drwchus;
- Swigen gwactod: Mae ceudod mewnol yn y rhan mowldio, yn ddifrifol pan fydd yr wyneb yn cwympo, a achosir yn bennaf gan bwysau dal annigonol + trwch wal gormodol. Mae'r dull trin yr un peth.


